Większość awarii części maszyn nie wynika z jednorazowego przeciążenia. Ich przyczyną jest zmęczenie materiału, czyli powolny rozwój pęknięć pod wpływem wielokrotnie powtarzanych obciążeń. Jedną z najskuteczniejszych metod przeciwdziałania temu zjawisku jest kontrolowane śrutowanie. To obróbka, która zmienia stan naprężeń w warstwie wierzchniej i opóźnia powstawanie pęknięć.
Dlaczego części metalowe pękają zmęczeniowo?
Pęknięcia zmęczeniowe prawie zawsze zaczynają się na powierzchni elementu. To tam występują największe naprężenia rozciągające przy zginaniu i skręcaniu. Tam też znajdują się karby, rysy po obróbce skrawaniem, ślady korozji i mikronierówności.
Każdy cykl obciążenia „otwiera” mikroszczelinę i stopniowo ją pogłębia. Po odpowiedniej liczbie cykli pęknięcie osiąga wielkość krytyczną i część ulega zniszczeniu, często bez wcześniejszych, widocznych objawów.
Na czym polega śrutowanie metalu?
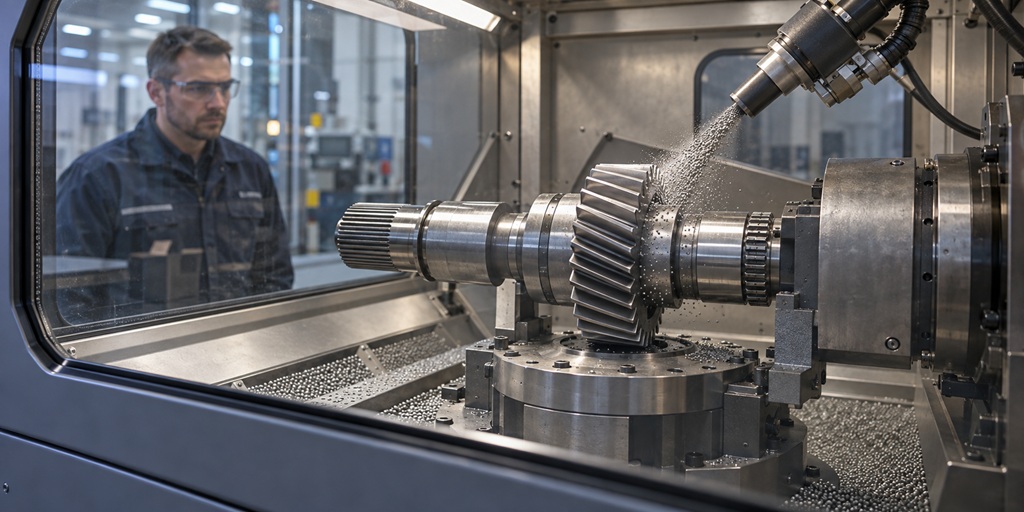
Kontrolowane śrutowanie (ang. shot peening) to proces obróbki plastycznej na zimno. Powierzchnia detalu jest bombardowana strumieniem kulistych cząstek, czyli śrutu, o ściśle określonej wielkości, twardości i prędkości. Nie jest to czyszczenie ani przygotowanie powierzchni pod malowanie. Celem jest trwała zmiana właściwości warstwy wierzchniej.
Mechanizm umacniania warstwy wierzchniej
Każda kulka śrutu działa jak miniaturowy młotek. W miejscu uderzenia metal odkształca się plastycznie i powstaje niewielkie wgłębienie. Materiał pod nim próbuje wrócić do pierwotnego kształtu, ale nie może. W efekcie cienka warstwa przy powierzchni zostaje trwale „ściśnięta”, a jednocześnie ulega umocnieniu przez zgniot.
Rola naprężeń ściskających
Najważniejszym efektem procesu są resztkowe naprężenia ściskające w warstwie wierzchniej. Gdy część pracuje pod obciążeniem, naprężenia te odejmują się od naprężeń rozciągających, które inicjują i otwierają pęknięcia. Mikroszczelina, która jest „dociskana”, rozwija się znacznie wolniej albo nie rozwija się wcale.
Według danych Curtiss-Wright Surface Technologies prawidłowo przeprowadzone śrutowanie metalu pozwala uzyskać od 3- do 10-krotnego wzrostu odporności na zmęczenie oraz wzrost wytrzymałości zmęczeniowej rzędu 10–30%.
Kiedy warto zastosować śrutowanie? Przykłady zastosowań
Śrutowanie opłaca się wszędzie tam, gdzie część pracuje pod zmiennym obciążeniem, a jej awaria oznacza kosztowny przestój lub zagrożenie bezpieczeństwa.
Sprężyny
Sprężyny śrubowe, talerzowe i resory pracują w milionach cykli ugięcia. Śrutowanie jest dla nich standardowym etapem produkcji. Pozwala zwiększyć dopuszczalne naprężenia robocze i zaprojektować lżejszy element o tej samej trwałości.
Koła zębate
W kołach zębatych newralgicznym miejscem jest stopa zęba, gdzie koncentrują się naprężenia zginające. Śrutowanie tej strefy, często po nawęglaniu i hartowaniu, podnosi wytrzymałość zmęczeniową zęba i ogranicza ryzyko jego wyłamania.
Części lotnicze
W lotnictwie śrutowaniu poddaje się m.in. elementy podwozia, tarcze i łopatki turbin, okucia oraz elementy konstrukcji płatowca. Wymagania są tu opisane szczegółowymi specyfikacjami, takimi jak AMS 2430 i AMS 2432. Dostawcy usług muszą posiadać akredytację NADCAP.
Dobór parametrów procesu
Efekt śrutowania zależy od kilku powiązanych ze sobą parametrów:
- rodzaj i wielkość śrutu: śrut stalowy, ceramiczny, szklany lub cięty drut; wielkość kulki wpływa na głębokość warstwy ściskanej i chropowatość,
- twardość śrutu: powinna być dopasowana do twardości obrabianego materiału,
- intensywność: określa energię strumienia i głębokość oddziaływania,
- pokrycie: procent powierzchni objęty śladami uderzeń, zwykle co najmniej 100%,
- kąt i odległość dyszy: mają znaczenie zwłaszcza przy skomplikowanej geometrii, np. w promieniach przejść i rowkach.
Zbyt niska intensywność nie da oczekiwanego efektu. Zbyt wysoka może uszkodzić cienkie krawędzie lub nadmiernie zwiększyć chropowatość. Dlatego parametry dobiera się indywidualnie do materiału, geometrii i warunków pracy części.
Kontrola jakości śrutowania
Śrutowania nie da się ocenić „na oko”, dlatego proces wymaga systematycznej kontroli:
- pomiar intensywności: za pomocą płytek Almena, które wyginają się pod wpływem strumienia śrutu; na podstawie krzywej nasycenia potwierdza się, że proces działa zgodnie ze specyfikacją,
- weryfikacja pokrycia: poprzez oględziny w powiększeniu lub metody z użyciem znaczników fluorescencyjnych,
- kontrola śrutu: usuwanie uszkodzonych i pokruszonych kulek, które mogłyby działać jak ścierniwo,
- dokumentacja procesu: zapis parametrów dla każdej partii, co jest niezbędne w branżach regulowanych.
Podsumowanie
Śrutowanie metalu to jedna z najbardziej efektywnych kosztowo metod wydłużania życia części narażonych na zmęczenie. Wprowadza naprężenia ściskające w warstwie wierzchniej i dzięki temu spowalnia powstawanie oraz rozwój pęknięć. Warunkiem sukcesu jest jednak kontrolowany proces: właściwie dobrany śrut, zweryfikowana intensywność i pełne pokrycie.